




- Введение
- Что такое рабочая температура оборудования и почему её контроль критичен
- Нормативные требования к измерению температуры поверхностей и сред оборудования
- Выбор и подготовка электронного термометра
- Правильная методика измерения рабочей температуры
- Особенности измерения разных типов оборудования
- Организация документирования и форма журнала температуры оборудования
- Периодичность контроля, ответственность и хранение записей
- Типичные ошибки при измерении и документировании
- Заключение
1. Введение
Рабочая температура оборудования — один из ключевых параметров, характеризующих техническое состояние машин, механизмов, электрических установок и технологических аппаратов. Превышение допустимых значений приводит к ускоренному износу подшипников, разрушению изоляции, снижению ресурса смазочных материалов и в конечном итоге к аварийным остановкам. Регулярное измерение рабочей температуры и фиксация результатов позволяют своевременно выявлять отклонения, планировать техническое обслуживание и подтверждать соответствие требованиям промышленной безопасности.
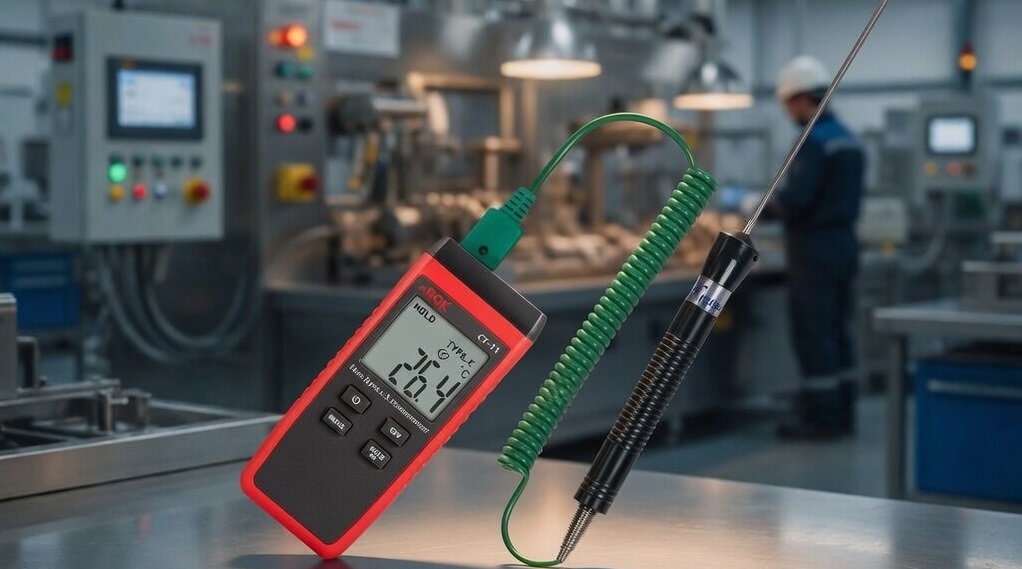
На практике наиболее доступным и точным инструментом для контактного контроля остаётся электронный термометр с погружным или поверхностным зондом. Современные цифровые модели обеспечивают разрешение 0,1 °C, быстрое установление показаний и функции фиксации значений, что делает их удобными для ежедневной работы на предприятии. Правильная организация измерения рабочей температуры и последующая документация температуры формируют основу системы предиктивного обслуживания.
Чтобы всегда иметь под рукой точный и защищённый прибор, приобретите пищевой проникающий термометр testo 106 с чехлом TopSafe.
2. Что такое рабочая температура оборудования и почему её контроль критичен
Под рабочей температурой оборудования понимают установившееся значение температуры поверхности, корпуса, подшипникового узла, обмотки или рабочей среды в условиях нормальной эксплуатации при номинальной нагрузке. Это не температура окружающей среды и не температура в момент пуска, а стабилизированный тепловой режим после достижения теплового равновесия.
Критичность контроля обусловлена несколькими факторами:
- превышение температуры на 10–15 °C относительно паспортного значения сокращает ресурс подшипников качения в 1,5–2 раза;
- для электрических машин рост температуры обмотки на каждые 8–10 °C выше допустимой снижает срок службы изоляции примерно вдвое;
- в маслосистемах и гидравлике повышение температуры приводит к окислению масла, образованию отложений и потере смазывающих свойств;
- на опасных производственных объектах превышение температурных пределов может стать причиной инцидента, фиксируемого в соответствии с требованиями промышленной безопасности.
Рабочая температура оборудования зависит от режима нагрузки, качества охлаждения, состояния системы смазки, загрязнения поверхностей теплообмена и температуры окружающей среды. Поэтому разовое измерение без привязки к режиму работы и без последующей документации температуры имеет ограниченную ценность. Только систематический контроль с записью в журнал температуры оборудования позволяет строить тренды и выявлять деградацию на ранней стадии.
3. Нормативные требования к измерению температуры поверхностей и сред оборудования
Требования к контролю температуры технологического оборудования и его поверхностей содержатся в ряде нормативных документов. СанПиН 1.2.3685-21 устанавливает гигиенические нормативы температуры поверхностей ограждающих конструкций, устройств и технологического оборудования. При работах, выполняемых в непосредственной близости от нагретых поверхностей, температура не должна создавать условий, приводящих к перегреву организма работника.
Ранее действовавшие санитарные правила СП 2.2.2.1327-03 содержали конкретные допустимые значения температуры поверхности в зависимости от материала и времени контакта. Для непокрытого металла при длительном контакте (8 ч и более) предельная температура составляла 43 °C, при кратковременном контакте (до 1 мин) — до 51 °C. Хотя документ утратил силу, указанные величины продолжают использоваться в локальных инструкциях многих предприятий как ориентир при оценке безопасности.
Для опасных производственных объектов действуют методические рекомендации РД 13-04-2006, регламентирующие порядок проведения теплового контроля технических устройств. Результаты измерений заносятся в протокол, а затем используются при оценке технического состояния. Средства измерений температуры должны быть утверждённого типа и иметь действующую поверку в соответствии с Государственной поверочной схемой для средств измерений температуры (приказ Росстандарта от 23.12.2022 № 3253).
Общие технические требования к приборам контроля технологических процессов изложены в ГОСТ Р 52931-2008. Электронные термометры, применяемые для измерения рабочей температуры, должны соответствовать заявленным метрологическим характеристикам в условиях эксплуатации (температура окружающей среды, влажность, электромагнитные помехи).
Таким образом, измерение рабочей температуры — не произвольная процедура, а регламентированное действие, результаты которого имеют юридическую и техническую значимость при расследовании инцидентов, проведении аудитов и планировании ремонтов.
4. Выбор и подготовка электронного термометра
Для контактного измерения рабочей температуры оборудования оптимально подходят цифровые термометры с жёстким или полужёстким зондом из нержавеющей стали. Основные критерии выбора:
- диапазон измерений должен с запасом перекрывать ожидаемые значения (для большинства общепромышленных применений достаточно диапазона от −40 до +200…+250 °C);
- пределы допускаемой погрешности — не хуже ±1…±2 °C в рабочем диапазоне или ±(1–2 % от измеряемой величины) на верхнем участке шкалы;
- разрешающая способность индикации 0,1 °C;
- наличие функций HOLD (фиксация показаний), MAX/MIN и возможности переключения единиц °C/°F;
- время установления показаний — не более 2–5 с при погружении зонда в среду или плотном контакте с поверхностью;
- защита от влаги и пыли, удобный форм-фактор для работы одной рукой.
Перед началом работы необходимо:
- убедиться в наличии действующего свидетельства о поверке или знака поверки;
- проверить состояние элемента питания (при низком заряде показания могут искажаться);
- осмотреть зонд на отсутствие механических повреждений и загрязнений;
- при необходимости очистить наконечник зонда мягкой тканью без абразивов и растворителей, агрессивных к материалу оболочки;
- включить прибор и дождаться выхода на режим (обычно 1–2 с).
Для измерений на поверхностях, находящихся под напряжением, следует соблюдать безопасное расстояние и использовать диэлектрические средства защиты. Зонд не должен касаться токоведущих частей.
5. Правильная методика измерения рабочей температуры
Достоверность результата определяется не только характеристиками прибора, но и соблюдением методики. Основные правила контактного измерения:
- Достижение теплового равновесия оборудования. Измерения проводят после выхода машины или аппарата на установившийся режим (как правило, через 30–90 минут после пуска или изменения нагрузки).
- Выбор точки измерения. Для подшипников — корпус подшипникового узла в зоне, максимально близкой к наружному кольцу. Для электродвигателей — поверхность статора в средней части или в зоне подшипниковых щитов. Для трансформаторов — верхняя часть бака или поверхность радиатора. Для трубопроводов и сосудов — наружная поверхность в зоне максимального тепловыделения.
- Обеспечение теплового контакта. Зонд должен плотно прилегать к поверхности. При измерении на цилиндрических деталях используют специальные насадки или прижимают зонд с усилием, достаточным для устранения воздушной прослойки. Для улучшения контакта допускается применение тонкого слоя термопасты (при последующей очистке).
- Время выдержки. После установки зонда необходимо выждать время установления показаний. Для большинства цифровых термометров с термисторным датчиком оно составляет 2–5 секунд при хорошем контакте. Показание считают установившимся, когда изменение на дисплее не превышает 0,1–0,2 °C в течение нескольких секунд.
- Фиксация результата. Используют функцию HOLD для сохранения значения на дисплее, после чего переносят данные в журнал или протокол. При необходимости фиксируют максимальное и минимальное значения за период наблюдения.
- Учёт условий окружающей среды. При измерении на открытом воздухе или в зонах с сильным воздушным потоком возможны погрешности из-за конвективного охлаждения зонда. В таких случаях применяют теплоизоляционные экраны или проводят измерения в защищённых точках.
При погружных измерениях (масло, теплоноситель, технологическая жидкость) зонд погружают не менее чем на половину длины чувствительного элемента. После извлечения зонд очищают и высушивают.
Результаты измерения рабочей температуры всегда привязывают к режиму работы оборудования (нагрузка, частота вращения, давление, расход охлаждающей среды) и к температуре окружающей среды. Без этих данных сравнение результатов разных смен или периодов теряет смысл.
| Параметр | Рекомендуемое значение / действие |
|---|---|
| Время выхода оборудования на режим | Не менее 30–90 мин в зависимости от тепловой инерции |
| Время установления показаний термометра | 2–5 с при плотном контакте |
| Минимальная глубина погружения зонда | Не менее ½ длины чувствительного элемента |
| Допустимое изменение показаний при стабилизации | ≤ 0,1–0,2 °C за несколько секунд |
| Фиксация результата | Функция HOLD + запись в журнал с указанием режима |
6. Особенности измерения разных типов оборудования
Различные виды оборудования требуют учёта специфики тепловых процессов и конструктивных особенностей.
Подшипниковые узлы. Температура корпуса подшипника является косвенным, но надёжным индикатором состояния. Измерение проводят в одной и той же точке (обычно сверху или сбоку корпуса). Резкий рост температуры на 10–15 °C относительно базового уровня при той же нагрузке и частоте вращения сигнализирует о недостатке смазки, загрязнении или начинающемся разрушении. Для высокоточных узлов используют термометры с погрешностью не хуже ±1 °C.
Электродвигатели и генераторы. Контролируют температуру корпуса статора, подшипниковых щитов и, при наличии, поверхности клеммной коробки. Для двигателей с классом изоляции F и H предельные температуры обмотки значительно выше, однако температура поверхности корпуса обычно не должна превышать 80–90 °C в нормальных условиях. Измерения выполняют после не менее чем часовой работы под нагрузкой.
Трансформаторы и реакторы. Измеряют температуру верхней части бака и поверхности радиаторов. При наличии встроенных термометров сравнивают их показания с данными переносного электронного термометра. Расхождение более 3–5 °C требует проверки исправности штатных датчиков.
Насосное и компрессорное оборудование. Контролируют температуру корпуса подшипников, уплотнений и, при возможности, температуру перекачиваемой среды на выходе. Для компрессоров дополнительно измеряют температуру нагнетания.
Теплообменное оборудование и трубопроводы. Измерения проводят на наружной поверхности в нескольких точках по длине и окружности. Для трубопроводов с изоляцией измерения выполняют в местах установки контрольных лючков или после временного снятия небольшого участка изоляции с последующим восстановлением.
Во всех случаях точку измерения маркируют (краской, биркой или в схеме), чтобы последующие замеры выполнялись в идентичных условиях. Это критически важно для построения трендов температуры и корректного ведения журнала температуры оборудования.
Электронные термометры с функциями MAX/MIN особенно удобны при обходе большого количества точек: прибор можно оставить на точке на несколько минут, а затем считать максимальное значение, достигнутое за период наблюдения. Такая методика снижает влияние кратковременных колебаний и повышает повторяемость результатов.
7. Организация документирования и форма журнала температуры оборудования
Документирование результатов измерения рабочей температуры — обязательный элемент системы технического обслуживания и промышленной безопасности. Без фиксации данных невозможно отслеживать динамику изменения параметров, подтверждать выполнение регламентных работ и использовать информацию при расследовании отклонений или инцидентов. Документация температуры превращает разовые замеры в полноценный инструмент предиктивной диагностики.
Журнал температуры оборудования может вестись как самостоятельный документ либо входить в состав журнала технического обслуживания и ремонта, оперативного журнала смены или журнала контроля параметров технологического оборудования. На опасных производственных объектах порядок оформления результатов теплового контроля должен соответствовать требованиям РД 13-04-2006 и утверждённым локальным инструкциям.
Рекомендуемая структура журнала температуры оборудования включает следующие обязательные графы:
- дата и точное время измерения;
- наименование оборудования, его инвентарный или заводской номер;
- точка измерения (с привязкой к схеме, чертежу или маркировке на корпусе);
- измеренная температура, °C (с указанием разрешения 0,1 °C);
- температура окружающей среды в зоне измерения, °C;
- режим работы оборудования в момент замера (нагрузка в процентах, частота вращения, давление, расход охлаждающей или рабочей среды);
- фамилия, инициалы и подпись исполнителя;
- примечания (отклонения от нормы, принятые меры, ссылка на акт, протокол или наряд-допуск).
При ведении электронного журнала необходимо обеспечить защиту записей от несанкционированного изменения, возможность формирования выборок и отчётов за произвольный период, а также надёжное архивирование данных. Допускается ведение журнала исключительно в электронном виде без дублирования на бумажном носителе при условии, что система исключает возможность корректировки уже внесённой информации и сохраняет историю изменений.
Ниже приведён пример рекомендуемой формы журнала температуры оборудования:
| Дата, время | Оборудование (инв. №) | Точка измерения | t раб., °C | t окр., °C | Режим работы | Исполнитель | Примечание |
|---|---|---|---|---|---|---|---|
| 05.08.2026 10:15 | Насос ЦНС 180-190 (инв. 1247) | Корпус подшипника со стороны привода | 58,4 | 24,1 | Нагрузка 85 %, n = 2950 об/мин | Иванов А.П. | Норма |
| 05.08.2026 10:22 | Электродвигатель АИР 160 М2 (инв. 0891) | Поверхность статора, середина | 71,2 | 24,3 | Нагрузка 90 % | Иванов А.П. | Выше базового на 4,5 °C |
| 05.08.2026 11:05 | Трансформатор ТМ-1000/10 (инв. 0034) | Верхняя часть бака | 62,8 | 23,9 | Нагрузка 70 % | Петров С.И. | Норма |
Результаты измерений, выходящие за установленные предприятием пределы, дополнительно оформляют записью в журнале дефектов или актом с указанием принятых корректирующих действий (дополнительная смазка, снижение нагрузки, внеплановый осмотр, постановка в план ремонта). Наличие такой связки между журналом температуры оборудования и системой управления техническим обслуживанием повышает практическую ценность контроля.
Для удобства анализа рекомендуется периодически (раз в месяц или квартал) формировать сводные таблицы или графики трендов температуры по ключевым единицам оборудования. Это позволяет визуально выявлять постепенный рост температуры, который при ежедневном просмотре журнала может остаться незамеченным.
8. Периодичность контроля, ответственность и хранение записей
Периодичность измерения рабочей температуры определяется критичностью оборудования, его тепловым режимом, условиями эксплуатации и требованиями локальных регламентов предприятия. Универсального значения не существует, однако на практике сложились следующие ориентиры:
- критически важное оборудование (подшипники крупных насосов, компрессоров, турбоагрегатов, силовые трансформаторы, высокоскоростные электродвигатели) — ежесменно или ежедневно в период работы;
- оборудование средней критичности (насосы, вентиляторы, редукторы общепромышленного назначения) — 1–2 раза в неделю;
- вспомогательное и резервное оборудование — не реже одного раза в месяц или при проведении планового технического обслуживания;
- после ремонта, замены подшипников, перезаливки масла, изменения режима работы или устранения дефекта — обязательный контрольный замер через 1–2 часа работы и повторный замер через полную смену.
Дополнительно измерения проводят при изменении температуры окружающей среды более чем на 10–15 °C относительно обычных условий, после длительного простоя и перед ответственными пусками.
Ответственность за организацию системы контроля температуры, разработку графиков измерений и анализ результатов обычно возлагается на главного механика или главного энергетика. Непосредственное выполнение измерений — на оперативный персонал технологических установок, слесарей-ремонтников или специалистов службы технического обслуживания. Метрологическая служба предприятия обеспечивает своевременную поверку электронных термометров, методическую поддержку и контроль правильности применения средств измерений.
Срок хранения журналов температуры оборудования устанавливается внутренним положением о делопроизводстве или положением о технической документации. На практике записи сохраняют не менее 1–3 лет. На опасных производственных объектах срок хранения эксплуатационной документации, включая результаты теплового контроля, часто составляет 5 лет и более. Электронные архивы должны иметь систему резервного копирования и защиту от потери данных.
При передаче оборудования в ремонт, на консервацию или в длительный резерв в журнале делают соответствующую отметку с указанием даты и состояния на момент вывода. При вводе оборудования после ремонта или консервации обязательно фиксируют базовые (эталонные) значения температуры в контрольных точках при номинальном режиме. Эти значения становятся точкой отсчёта для всех последующих сравнений и построения трендов.
Рекомендуется раз в год проводить внутренний аудит системы температурного контроля: проверять полноту заполнения журналов, соответствие точек измерения утверждённым схемам, наличие действующих поверок на применяемые термометры и своевременность реакции на выявленные отклонения.
9. Типичные ошибки при измерении и документировании
Даже при наличии исправного и поверенного электронного термометра результаты контроля могут оказаться недостоверными или бесполезными из-за организационных и методических ошибок. Ниже перечислены наиболее распространённые из них:
- Измерение в переходном тепловом режиме. Замер сразу после пуска, остановки или резкого изменения нагрузки даёт нестабильные и, как правило, заниженные значения. Оборудование должно выйти на тепловое равновесие (обычно 30–90 минут в зависимости от массы и системы охлаждения).
- Недостаточный тепловой контакт зонда с поверхностью. Воздушная прослойка между наконечником зонда и металлом приводит к занижению показаний на 2–8 °C и более. Особенно характерно для цилиндрических поверхностей, ребристых корпусов и окрашенных деталей. Необходимо обеспечивать плотное прижатие и, при необходимости, использовать термопасту с последующей очисткой.
- Изменение точки измерения от замера к замеру. Если каждый раз температуру снимают в разных местах корпуса, построение тренда становится бессмысленным. Все контрольные точки должны быть промаркированы и зафиксированы в схеме.
- Отсутствие привязки результата к режиму работы. Температура 65 °C при 40 % нагрузки и та же температура при 100 % нагрузке — принципиально разные ситуации. Без указания нагрузки, частоты вращения или других параметров режима данные нельзя корректно сравнивать.
- Использование неповеренного, неисправного или с разряженным элементом питания прибора. Просроченная поверка делает результаты юридически ничтожными. Разряженный элемент питания может вызывать завышение или нестабильность показаний. Перед обходом необходимо проверять состояние источника питания.
- Отложенная запись результатов. Перенос показаний в журнал через несколько часов «по памяти» приводит к ошибкам и округлениям. Следует использовать функцию HOLD и вносить данные непосредственно после измерения.
- Игнорирование температуры окружающей среды. При высокой температуре воздуха корпус оборудования нагревается сильнее даже при полностью исправной работе. Без учёта этого фактора возможны ложные срабатывания системы контроля.
- Отсутствие реакции на зафиксированные отклонения. Запись повышенной температуры без последующих действий (осмотр, дополнительная смазка, снижение нагрузки, постановка в план ремонта) полностью обесценивает систему контроля.
- Ведение журнала формально, «для галочки». Заполнение задним числом, проставление одинаковых значений день за днём или пропуск измерений при работающем оборудовании легко выявляется при аудите и лишает журнал какой-либо практической ценности.
Исключение перечисленных ошибок достигается сочетанием обучения персонала, чётких локальных инструкций, регулярного контроля со стороны руководителей и использования удобных цифровых термометров, снижающих вероятность технических погрешностей.
| Ошибка | Последствие | Способ предотвращения |
|---|---|---|
| Замер в переходном режиме | Заниженные или нестабильные значения | Выдержка 30–90 мин после изменения режима |
| Плохой тепловой контакт | Занижение на 2–8 °C | Плотное прижатие, термопаста, маркировка точек |
| Нет привязки к режиму | Невозможность сравнения и анализа трендов | Обязательная запись нагрузки и параметров |
| Отложенная запись | Ошибки памяти, неточности | Функция HOLD + немедленная фиксация |
| Формальное ведение журнала | Потеря доверия к данным при аудите | Регулярный внутренний контроль и обучение |
10. Заключение
Систематическое измерение рабочей температуры оборудования с помощью электронного термометра и аккуратное ведение журнала температуры оборудования представляют собой простые, относительно недорогие, но чрезвычайно эффективные инструменты поддержания надёжности, ресурса и безопасности производственных активов. Правильно организованный контроль позволяет выявлять зарождающиеся дефекты задолго до отказа, обоснованно планировать межремонтные интервалы, снижать вероятность внеплановых остановов и подтверждать соответствие требованиям промышленной безопасности и охраны труда.
Качество всей системы напрямую зависит от трёх составляющих: выбора подходящего средства измерений, строгого соблюдения методики проведения замеров и дисциплины документирования. Современные цифровые термометры с разрешением 0,1 °C, функциями HOLD, MAX/MIN и быстрым временем установления показаний делают выполнение большого объёма измерений быстрым и удобным даже при значительном количестве контрольных точек на предприятии.
Чтобы обеспечить точный, регулярный и метрологически корректный контроль рабочей температуры на вашем предприятии, целесообразно купить электронный термометр с характеристиками, соответствующими стоящим задачам. При выборе следует учитывать необходимый диапазон измерений, пределы допускаемой погрешности, удобство работы с зондом, наличие необходимых функций и соотношение цена / функциональность. Надёжный прибор в сочетании с правильно организованной документацией температуры становится основой долговременной безотказной работы оборудования и снижения эксплуатационных рисков.
Материал подготовил технический директор НПП «КИПОФФ» Березин Александр Сергеевич