









Оглавление
- 1. Введение. Роль соляной кислоты в промышленных процессах и основные источники потерь ресурсов
- 2. Цели и задачи энергоаудита процессов с участием HCl
- 3. Ключевые параметры контроля при работе с соляной кислотой
- 4. Контроль расхода реагентов и приборное обеспечение
- 5. Методы снижения потерь соляной кислоты на производстве
- 6. Оптимизация процессов нейтрализации
- 7. Тепловые эффекты реакции нейтрализации и энергетический баланс
- 8. Практические меры по экономии энергоресурсов и реагентов
- 9. Роль современных средств измерений в обеспечении энергоэффективности
- 10. Заключение
1. Введение. Роль соляной кислоты в промышленных процессах и основные источники потерь ресурсов
Соляная кислота (HCl) является одним из важнейших продуктов неорганической химии и одновременно одним из наиболее массово потребляемых реагентов в различных отраслях промышленности. Согласно ГОСТ 857-95 техническая синтетическая соляная кислота получается абсорбцией водой хлористого водорода, образующегося при взаимодействии хлора с водородом. Кислота применяется в химической, металлургической, нефтехимической, целлюлозно-бумажной, пищевой, медицинской промышленности, а также в процессах водоподготовки, гальванотехники и химических очисток теплоэнергетического оборудования.
Наиболее значительные объёмы потребления HCl связаны с травлением металлов (удаление окалины и ржавчины с поверхности стали и цветных металлов), производством хлоридов металлов, регенерацией катионитовых смол в системах водоподготовки, нейтрализацией щелочных стоков и проведением кислотных промывок теплообменного и котельного оборудования. Рабочие концентрации соляной кислоты в травильных ваннах обычно составляют 10–25 % (масс.), а в процессах химических очисток — 3–7 %. Концентрированная техническая кислота (27–36 %) перед использованием, как правило, разбавляется.
Несмотря на высокую технологическую ценность, процессы с участием соляной кислоты характеризуются существенными потерями материальных и энергетических ресурсов. Основные источники потерь включают:
- перерасход кислоты вследствие неточного дозирования и отсутствия непрерывного контроля концентрации;
- утечки через уплотнения насосов, фланцевые соединения, арматуру и корродированные участки трубопроводов и ёмкостей;
- испарение хлористого водорода из открытых ёмкостей и при повышении температуры растворов;
- неполное использование реагента в технологических циклах (остаточная кислотность отработанных растворов);
- избыточный расход нейтрализующих агентов (щёлочи, извести, соды) из-за отсутствия точного pH-контроля;
- тепловые потери, связанные с экзотермическим характером процессов разбавления и нейтрализации.
Потери HCl напрямую увеличивают себестоимость продукции, объём образующихся кислых сточных вод и энергоёмкость производства. Практика показывает, что при отсутствии системного подхода удельный расход кислоты может превышать технологически обоснованные нормы на 15–30 %. Поэтому повышение энергоэффективности процессов с соляной кислотой невозможно без комплексного энергоаудита, точного приборного контроля параметров и оптимизации режимов дозирования и нейтрализации.
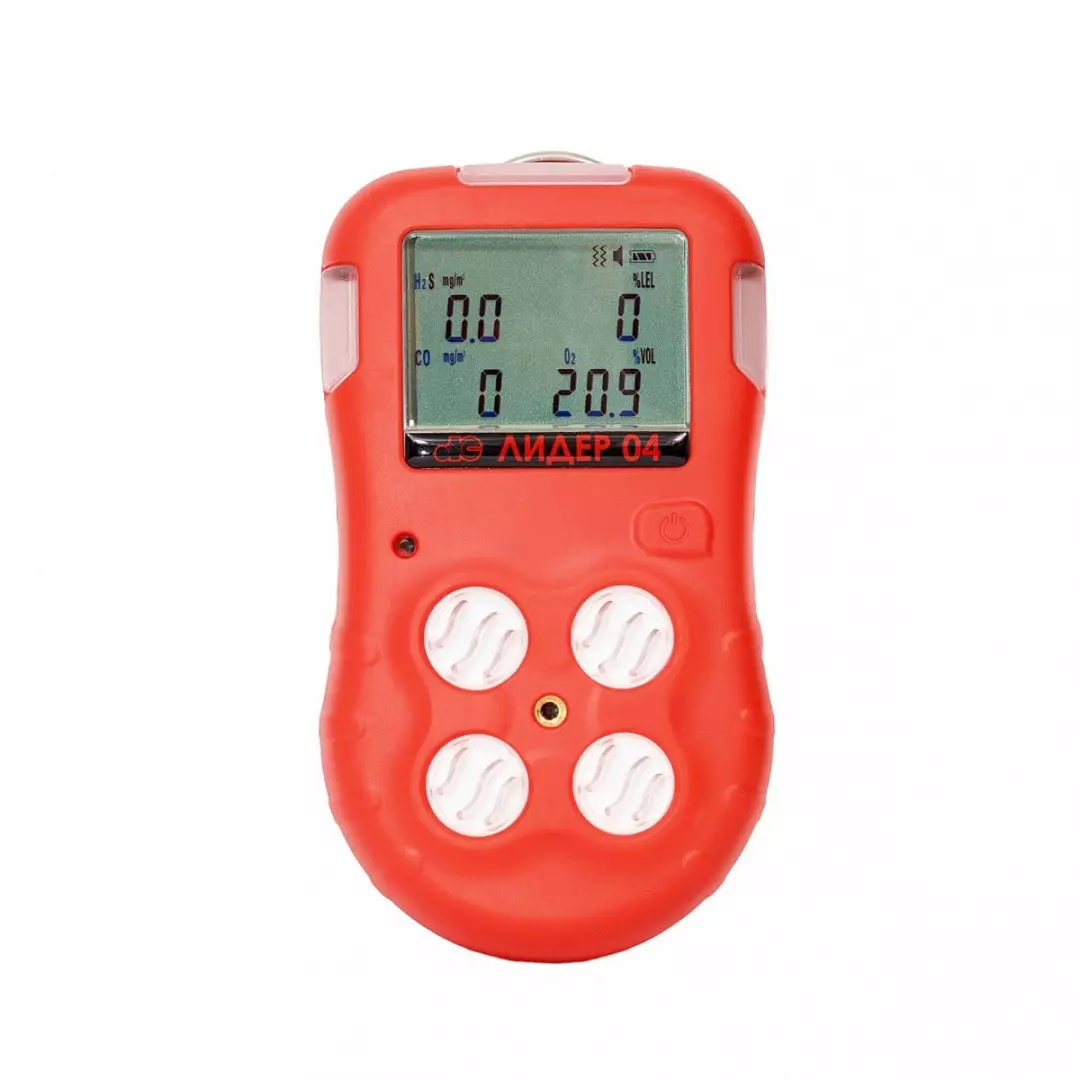
Заказать переносной газоанализатор ЛИДЕР-01 — значит инвестировать в простую эксплуатацию одной кнопкой и автоматическую калибровку для вашего производства.
2. Цели и задачи энергоаудита процессов с участием HCl
Энергоаудит технологических процессов, в которых применяется соляная кислота, представляет собой систематическое обследование, направленное на выявление резервов снижения расхода энергии, реагентов, воды и сокращение образования отходов. В соответствии с общими принципами энергетических обследований и положениями информационно-технического справочника по наилучшим доступным технологиям ИТС 34-2017 основными целями такого аудита являются:
- количественная оценка фактического удельного расхода HCl и нейтрализующих реагентов на единицу продукции или обрабатываемой поверхности;
- составление материальных и тепловых балансов ключевых стадий (хранение, дозирование, реакция, нейтрализация);
- выявление участков с повышенными потерями реагента и тепла;
- определение потенциала внедрения систем рекуперации тепла и рецикла отработанных растворов;
- разработка приоритетного перечня мероприятий по снижению энергоёмкости и ресурсоёмкости.
При проведении энергоаудита особое внимание уделяется стадиям хранения концентрированной кислоты, её разбавления, дозирования в технологические аппараты, проведения реакции (травление, очистка, синтез) и последующей нейтрализации отработанных растворов. Обследование включает анализ технологического регламента, данных приборного учёта за представительный период, результатов лабораторного контроля концентрации и pH, а также визуально-измерительный контроль состояния оборудования, трубопроводов и уплотнений.
Важным элементом энергоаудита является сопоставление фактических удельных расходов с нормативными значениями. Так, в соответствии с РД 34.10.407 нормы расхода соляной кислоты при химических очистках теплоэнергетического оборудования рассчитываются исходя из площади очищаемой поверхности и удельной загрязнённости. Удельный расход реагента (в пересчёте на 100 %-ное вещество) для растворения карбоната кальция принимается равным 1,2 кг/кг, а для оксидов железа — 2,0 кг/кг. Превышение этих значений свидетельствует о нерациональном использовании кислоты.
Результаты энергоаудита позволяют сформировать программу мероприятий, включающую внедрение автоматизированных систем дозирования, организацию рекуперации тепла, оптимизацию режимов нейтрализации и снижение объёмов сточных вод. В производстве синтетической соляной кислоты согласно ИТС 34-2017 удельный расход тепловой энергии находится в диапазоне 150–550 МДж на тонну 100 %-ного HCl, а одним из наилучших доступных технологических решений является рекуперация тепла, выделяющегося на стадии синтеза хлорида водорода.
3. Ключевые параметры контроля при работе с соляной кислотой
Эффективное управление процессами с участием HCl требует непрерывного или периодического контроля комплекса технологических параметров. К наиболее значимым относятся концентрация соляной кислоты, расход кислоты и нейтрализующих реагентов, уровень в резервуарах хранения и технологических ёмкостях, значение pH, температура растворов и электропроводность.
Концентрация технической соляной кислоты, поставляемой потребителям, обычно находится в диапазоне 27–36 % (масс.). При разбавлении и использовании в технологических процессах рабочие концентрации снижаются до 3–25 % в зависимости от назначения. Отклонение концентрации от заданной приводит либо к недоиспользованию реагента и снижению скорости процесса, либо к его перерасходу, ускоренной коррозии оборудования и увеличению объёма сточных вод. Контроль концентрации может осуществляться лабораторными методами (титрование) и непрерывно с помощью промышленных концентратомеров и кондуктометрических датчиков.
Температурный контроль особенно важен, поскольку растворение хлористого водорода в воде и разбавление концентрированной кислоты являются сильно экзотермическими процессами. Теплота растворения HCl при бесконечном разбавлении составляет около −69,9 кДж/моль. При разбавлении концентрированных растворов также выделяется значительное количество тепла, что может привести к повышению температуры, увеличению давления паров хлористого водорода и интенсивному выделению его в газовую фазу. Превышение допустимой температуры ускоряет коррозию и ухудшает условия труда.
Значение pH является ключевым параметром на стадии нейтрализации отработанных кислых растворов. Недостаточная нейтрализация приводит к сбросу кислых стоков, а избыточная — к перерасходу щёлочи и образованию дополнительных солевых нагрузок. Электропроводность растворов HCl имеет выраженную зависимость от концентрации и температуры, что позволяет использовать её в качестве косвенного показателя для систем автоматического регулирования.
Уровень в резервуарах хранения и расходных ёмкостях необходимо контролировать непрерывно, чтобы своевременно выявлять утечки, предотвращать переполнения и обеспечивать бесперебойную подачу реагента. Совокупность перечисленных параметров образует информационную основу для построения эффективных систем управления и проведения энергоаудита.
4. Контроль расхода реагентов и приборное обеспечение
Точный учёт расхода соляной кислоты и нейтрализующих веществ является фундаментом ресурсосбережения. Для измерения расхода агрессивных сред, к которым относится HCl, наиболее применимы электромагнитные расходомеры с футеровкой из политетрафторэтилена (ПТФЭ) или других фторопластов и электродами из тантала, платины или специальных сплавов. Такие приборы обеспечивают измерение объёмного расхода без подвижных частей, что существенно повышает надёжность и снижает затраты на обслуживание при работе с кислотами.
При выборе средств измерений расхода необходимо учитывать концентрацию кислоты, температуру среды, наличие твёрдых частиц или газовых включений, а также требования к точности и динамическому диапазону. Для трубопроводов малого диаметра и небольших расходов дополнительно применяют ротаметры из коррозионно-стойких материалов и ультразвуковые расходомеры накладного типа, позволяющие проводить измерения без врезки в действующий трубопровод и без остановки технологического процесса.
Контроль уровня в резервуарах хранения HCl осуществляется с помощью радарных, ультразвуковых или гидростатических уровнемеров, выполненных из материалов, стойких к соляной кислоте (фторопласт, специальные стали, титан). Непрерывный контроль уровня в сочетании с данными о расходе позволяет рассчитывать материальный баланс и оперативно обнаруживать скрытые утечки.
Для оперативного определения концентрации кислоты в потоке широко используют кондуктометрические датчики и промышленные концентратомеры. Электропроводность растворов HCl имеет нелинейную, но хорошо изученную зависимость от концентрации, что позволяет применять этот параметр в системах автоматического регулирования дозирования. Современные приборы обеспечивают автоматическую температурную компенсацию и высокую стабильность показаний.
Измерение pH является обязательным элементом контроля процессов нейтрализации и регулирования кислотности технологических растворов. Промышленные pH-метры с датчиками, устойчивыми к агрессивным средам и высоким температурам, обеспечивают точность, достаточную для поддержания заданного диапазона. Датчики температуры (термопреобразователи сопротивления или термопары в кислотостойком исполнении) необходимы для корректировки показаний концентрации и pH, а также для контроля тепловых режимов.
Комплексное применение перечисленных средств измерений позволяет создать систему автоматического учёта и регулирования, которая минимизирует человеческий фактор и обеспечивает воспроизводимость технологических режимов. Данные приборов служат основой как для оперативного управления, так и для проведения углублённого энергоаудита.
5. Методы снижения потерь соляной кислоты на производстве
Снижение потерь HCl достигается комплексом организационных и технических мер. К основным направлениям относятся герметизация систем хранения и транспортирования, внедрение систем автоматического дозирования с обратной связью по расходу и концентрации, организация рецикла отработанных кислотных растворов после регенерации, минимизация испарения хлористого водорода и регулярный контроль состояния оборудования.
Герметизация резервуаров, трубопроводов и арматуры является первоочередной задачей. Для выявления скрытых утечек применяют тепловизионное обследование, контроль динамики уровня в накопительных ёмкостях и анализ состава воздуха рабочей зоны на содержание хлористого водорода. Предельно допустимая концентрация хлористого водорода в воздухе рабочей зоны составляет 5 мг/м³. Своевременное устранение неплотностей позволяет существенно сократить безвозвратные потери реагента.
Внедрение автоматизированных систем дозирования, основанных на данных электромагнитных расходомеров, концентратомеров и pH-метров, позволяет снизить удельный расход соляной кислоты на 10–20 % по сравнению с ручным регулированием. Системы с обратной связью поддерживают заданную концентрацию и расход с высокой точностью, исключая как недодозирование, так и перерасход.
Эффективным способом снижения потерь является организация локальных систем регенерации отработанных травильных растворов. Регенерация позволяет возвращать в цикл значительную часть HCl и одновременно снижать нагрузку на системы нейтрализации сточных вод. В ряде производств внедрение регенерации обеспечивало снижение удельного расхода кислот более чем на 15 %.
При химических очистках теплоэнергетического оборудования необходимо строго соблюдать расчётные нормы расхода, приведённые в РД 34.10.407 и аналогичных документах. Превышение норм обычно связано либо с завышенной оценкой загрязнённости, либо с потерями реагента в процессе проведения очистки. Контроль остаточной кислотности отработанных растворов и их последующая нейтрализация должны выполняться с использованием точных средств измерений pH и расхода.
Минимизация испарения хлористого водорода достигается за счёт применения закрытых систем хранения и транспортирования, поддержания оптимальной температуры растворов и использования абсорбционных устройств для улавливания паров. В производстве синтетической соляной кислоты согласно ИТС 34-2017 одним из наилучших доступных технологических решений является рекуперация тепла, выделяющегося на стадии синтеза хлорида водорода, что одновременно снижает энергозатраты и улучшает условия абсорбции.
Таким образом, снижение потерь HCl является одним из наиболее результативных направлений повышения энергоэффективности и ресурсосбережения на производствах, где применяется соляная кислота. Реализация перечисленных мер требует надёжного приборного обеспечения, регулярного проведения энергетических обследований и постоянного мониторинга ключевых технологических параметров.
6. Оптимизация процессов нейтрализации
Нейтрализация отработанных растворов соляной кислоты является одним из наиболее ресурсоёмких и одновременно наиболее перспективных с точки зрения оптимизации этапов технологических циклов. От точности поддержания стехиометрического соотношения между кислотой и нейтрализующим агентом напрямую зависят расход реагентов, объём образующихся осадков, солесодержание сточных вод, энергозатраты на перемешивание, обезвоживание шлама и последующую очистку.
Основная реакция нейтрализации сильной кислоты сильным основанием в ионной форме имеет вид:
\[ \mathrm{H^{+} + OH^{-} \rightarrow H_{2}O} \]Тепловой эффект этой реакции практически не зависит от природы сильной кислоты и сильного основания и при стандартных условиях составляет около −55,9 кДж на один моль образующейся воды. Именно постоянство теплового эффекта и ионный характер процесса делают возможным эффективное управление нейтрализацией по показателю pH. Поддержание значения pH в узком диапазоне вблизи точки эквивалентности позволяет минимизировать как остаточную кислотность, так и избыток щёлочи.
Оптимизация процесса нейтрализации включает несколько взаимосвязанных направлений. Первое — обеспечение качественного смешения потоков. Недостаточная интенсивность перемешивания приводит к появлению локальных зон с резко отличающимися значениями pH. В этих зонах происходят побочные реакции, увеличивается расход реагентов и ухудшается качество образующегося осадка. Для интенсификации смешения применяют механические мешалки, статические смесители и системы рециркуляции.
Второе направление — автоматическое дозирование нейтрализующего агента. Современные системы регулирования используют сигнал от промышленных pH-метров в качестве основной регулируемой величины. Наиболее распространёнными являются пропорционально-интегрально-дифференциальные регуляторы. При значительных колебаниях расхода и концентрации входящего кислого потока целесообразно применять алгоритмы с упреждением или моделирующее управление, которые позволяют компенсировать инерционность системы и снизить амплитуду колебаний pH на выходе.
Третье направление — рациональный выбор нейтрализующего реагента. Наиболее часто используются гидроксид натрия, гидроксид кальция в виде известкового молока и карбонат натрия. Гидроксид натрия обеспечивает быструю и полную нейтрализацию, образует хорошо растворимые соли и не увеличивает существенно объём осадка, однако имеет относительно высокую стоимость. Известковое молоко значительно дешевле, но требует более интенсивного перемешивания, образует больший объём шлама и может приводить к зарастанию трубопроводов. Карбонат натрия занимает промежуточное положение. Выбор конкретного реагента должен производиться на основании технико-экономического расчёта с учётом цены реагента, затрат на обезвоживание осадка, требований к качеству очищенной воды и возможностей утилизации шлама.
Четвёртое направление — утилизация тепла, выделяющегося при нейтрализации. При переработке больших объёмов кислых стоков количество выделяющейся теплоты становится значимым. Установка теплообменников из коррозионно-стойких материалов позволяет возвращать часть этой энергии в технологический цикл — для предварительного подогрева исходных растворов, нужд отопления или горячего водоснабжения.
Комплексная реализация перечисленных направлений позволяет снизить удельный расход нейтрализующих реагентов на 10–20 % и одновременно уменьшить энергозатраты на обработку сточных вод.
7. Тепловые эффекты реакции нейтрализации и энергетический баланс
Реакция нейтрализации соляной кислоты сильным основанием является ярко выраженным экзотермическим процессом. Стандартная энтальпия реакции
\[ \mathrm{H^{+}(aq) + OH^{-}(aq) \rightarrow H_{2}O(l)}, \quad \Delta H^{\circ}_{298} = -55{,}9 \text{ кДж/моль} \]соответствует образованию одного моля воды. Это значение практически одинаково для любых сильных кислот и сильных оснований в достаточно разбавленных водных растворах, поскольку реакция сводится к одному и тому же процессу образования воды из ионов водорода и гидроксила.
При работе с концентрированными растворами дополнительно выделяется теплота разбавления. Теплота растворения газообразного хлористого водорода в бесконечно большом количестве воды составляет около −69,9 кДж/моль. Поэтому при нейтрализации концентрированной соляной кислоты суммарный тепловой эффект может существенно превышать величину, характерную для разбавленных растворов.
Энергетический баланс узла нейтрализации должен учитывать следующие составляющие:
- теплоту химической реакции нейтрализации;
- теплоту разбавления кислоты и щёлочи;
- теплоёмкость исходных и конечных растворов;
- теплообмен с окружающей средой через стенки аппаратов и трубопроводов;
- возможную рекуперацию тепла с помощью теплообменников;
- затраты энергии на перемешивание и перекачивание растворов.
Количество теплоты, выделяющейся при нейтрализации \( n \) молей HCl, в первом приближении рассчитывается по формуле:
\[ Q = n \cdot |\Delta H| \]где \( \Delta H \) — молярный тепловой эффект. При переработке больших объёмов кислых стоков величина \( Q \) достигает значений, представляющих практический интерес для утилизации. Например, при нейтрализации 10 м³ раствора с концентрацией 1 моль/л выделяется около 559 МДж теплоты. Установка пластинчатых или кожухотрубных теплообменников из материалов, стойких к соляной кислоте и хлоридным растворам, позволяет возвращать значительную часть этой энергии в технологический цикл.
Контроль температуры в зоне нейтрализации необходим не только для корректного составления энергетического баланса, но и для обеспечения безопасных условий эксплуатации. Чрезмерный разогрев раствора ускоряет коррозионные процессы, повышает давление паров хлористого водорода и может привести к его выделению в газовую фазу. Поэтому системы автоматического регулирования должны включать не только контур по pH, но и контур ограничения температуры.
Правильно составленный энергетический баланс узла нейтрализации является важной частью общего энергоаудита предприятия и позволяет выявить дополнительные резервы снижения энергопотребления.
8. Практические меры по экономии энергоресурсов и реагентов
Комплекс практических мероприятий по повышению энергоэффективности процессов с соляной кислотой охватывает организационные, технологические и технические решения. Только их совместная реализация обеспечивает устойчивый экономический эффект.
К организационным мерам относятся регулярное проведение энергетических обследований, ведение достоверного приборного учёта расхода реагентов и энергоресурсов, разработка и строгое соблюдение технологических карт с обоснованными нормами расхода, а также обучение персонала правилам рационального обращения с кислотой. Отсутствие достоверного учёта делает невозможным объективную оценку эффективности любых внедряемых мероприятий.
Технологические меры включают:
- максимально возможный возврат отработанных кислотных растворов в производственный цикл после регенерации или очистки;
- оптимизацию рабочих концентраций соляной кислоты — использование минимально необходимой концентрации, достаточной для обеспечения требуемой скорости процесса;
- проведение процессов при температурах, обеспечивающих приемлемую кинетику без избыточных тепловых потерь и ускоренной коррозии;
- применение эффективных ингибиторов коррозии, позволяющих снизить потери металла и косвенно уменьшить расход кислоты на повторную обработку;
- организацию раздельного сбора стоков различного состава для последующей взаимной нейтрализации или селективной обработки.
Технические меры предусматривают установку современных средств измерений и автоматизированных систем дозирования, герметизацию систем хранения и транспортирования кислоты, внедрение систем рекуперации тепла, образующегося при разбавлении и нейтрализации, а также организацию замкнутых циклов водооборота. Практика предприятий, внедривших комплекс перечисленных решений, показывает возможность снижения удельного расхода соляной кислоты на 15–25 % и одновременного сокращения энергозатрат на нейтрализацию и очистку сточных вод.
Особое значение имеет интеграция всех систем контроля в единую автоматизированную систему управления технологическим процессом. Данные о расходе, концентрации, уровне, pH и температуре должны поступать в общий информационный контур. Это обеспечивает возможность оперативного анализа, построения материальных и тепловых балансов в режиме реального времени и своевременной корректировки режимов.
Дополнительным резервом является использование вторичных энергетических ресурсов. Теплота, выделяющаяся при синтезе хлористого водорода и при нейтрализации, может быть утилизирована для технологических нужд. Согласно положениям информационно-технического справочника по наилучшим доступным технологиям, рекуперация тепла относится к числу приоритетных решений в производстве и применении соляной кислоты.
9. Роль современных средств измерений в обеспечении энергоэффективности
Современные контрольно-измерительные приборы являются ключевым инструментом реализации энергосберегающих технологий при работе с соляной кислотой. Без достоверных, своевременных и точных данных о параметрах процесса невозможно ни провести качественный энергоаудит, ни поддерживать оптимальные режимы дозирования, ни минимизировать потери реагентов.
Электромагнитные расходомеры с футеровкой из политетрафторэтилена и электродами из тантала или платины обеспечивают непрерывный учёт расхода соляной кислоты и нейтрализующих растворов. Отсутствие подвижных частей делает эти приборы особенно надёжными при работе с агрессивными средами. Точность измерения, достигаемая современными моделями, достаточна для построения достоверных материальных балансов и выявления даже небольших утечек.
Промышленные pH-метры с датчиками, устойчивыми к высоким концентрациям хлоридов и повышенным температурам, позволяют поддерживать заданные значения кислотности в автоматическом режиме. Именно точный контроль pH обеспечивает минимальный расход нейтрализующих реагентов и предотвращает сброс кислых или избыточно щелочных стоков.
Кондуктометрические датчики и промышленные концентратомеры используются для непрерывного определения концентрации соляной кислоты. Электропроводность растворов HCl имеет выраженную зависимость от концентрации, что позволяет применять этот параметр в системах автоматического регулирования дозирования.
Радарные и ультразвуковые уровнемеры, выполненные из коррозионно-стойких материалов, обеспечивают контроль запасов кислоты в резервуарах хранения и расходных ёмкостях. Сочетание данных об уровне и расходе позволяет оперативно обнаруживать скрытые утечки и предотвращать аварийные ситуации.
Термопреобразователи в кислотостойком исполнении необходимы для расчёта тепловых балансов, контроля температуры в зонах разбавления и нейтрализации, а также для температурной компенсации показаний pH-метров и кондуктометров.
Комплексное применение перечисленных средств измерений создаёт информационную основу для систем автоматического управления. Такие системы минимизируют влияние человеческого фактора, обеспечивают воспроизводимость технологических режимов и позволяют реализовать потенциал энергосбережения, заложенный в оптимизации процессов. Кроме того, достоверные данные измерений являются обязательным условием подтверждения соответствия производства требованиям нормативных документов и наилучших доступных технологий.
Внедрение современных средств измерений окупается за счёт снижения расхода реагентов, уменьшения объёма сточных вод, сокращения энергозатрат на нейтрализацию и снижения коррозионных повреждений оборудования. Практика показывает, что срок окупаемости комплекта приборов, необходимых для полноценного контроля процессов с соляной кислотой, обычно не превышает одного-двух лет.
10. Заключение
Повышение энергоэффективности и ресурсосбережения в процессах с применением соляной кислоты достигается только системным подходом. Он объединяет проведение регулярных энергоаудитов, организацию точного приборного контроля ключевых технологических параметров, оптимизацию режимов нейтрализации, утилизацию тепла экзотермических реакций и внедрение автоматизированных систем дозирования.
Основные резервы экономии сосредоточены в снижении потерь реагента за счёт герметизации систем и точного дозирования, в рациональном использовании теплоты, выделяющейся при разбавлении и нейтрализации, в возврате отработанных растворов в технологический цикл после регенерации и в минимизации расхода нейтрализующих агентов за счёт точного поддержания pH. Реализация комплекса этих мер позволяет снизить удельный расход соляной кислоты на 15–25 % и одновременно сократить энергозатраты и объём сточных вод.
Ключевым условием успеха является наличие достоверных данных измерений. Без современных расходомеров, pH-метров, концентратомеров, уровнемеров и датчиков температуры невозможно ни выявить реальные потери, ни поддерживать оптимальные режимы, ни подтвердить эффективность внедрённых мероприятий.
Для организации эффективного контроля параметров процессов с соляной кислотой и достижения указанных показателей энергосбережения целесообразно купить комплект современных контрольно-измерительных приборов, обеспечивающих точный учёт расхода, концентрации, уровня, pH и температуры. Актуальную цену, технические характеристики и варианты комплектации необходимого оборудования можно уточнить у специалистов.
Материал подготовил технический директор НПП «КИПОФФ» Березин Александр Сергеевич